
 在线留言






免费获取报价与方案
电话/微信 19914754015


核心结论速览
锡矿选矿厂自动化改造的核心不是把仪表装齐、把画面做大,而是先确定哪些参数必须实时监控、哪些环节必须自动调节、哪些岗位可以无人值守,按工况需求配置,不按设备台数铺开。
砂锡矿与脉锡矿的自动化重点不同,砂锡矿卡在洗矿水量、多路分配和中矿循环量,脉锡矿卡在磨矿细度、分级效率和返砂比,矿型没定清,自动化配置就没有针对性。
自动化改造的前置条件是仪表取源点可靠、执行机构可调、工艺流程本身稳定,流程没跑顺就上自动化,等于把不稳定的工况固化下来。
自动化改造的收益主要在三个地方:关键参数响应速度提升带来的回收率稳定、峰值工况自动调节带来的产能利用率提升、岗位合并带来的运行人工下降。
自动化改造的投入产出要按增量算,回收率稳定和产能提升的收益对比仪表、执行机构、控制系统和调试的投入,只看控制系统报价容易算偏。
行业背景与问题定义
锡矿选矿厂运行到一定阶段,业主开始考虑自动化改造。常见的出发点有三种:岗位人工成本上升、工况波动时操作反应跟不上、想上集中控制提升管理水平。出发点合理,但实际改造中最容易出的问题是把自动化当成仪表堆砌,画面做得漂亮,关键参数还是靠人工看、靠经验调。
常见表现有四种。一是仪表装了不少,取源点位置不对或维护跟不上,数据漂移,操作工不信仪表,还是靠现场巡检。二是执行机构不可调,泵是定频的、阀门是手动的,控制系统算出调节量也执行不了,自动化成了只看不控。三是流程本身不稳定,洗矿水量忽大忽小、跳汰床层时好时坏,自动化系统按波动工况频繁调节,执行机构来回动,反而加速磨损。四是岗位没有跟着调整,仪表装了、控制上了,人还在原地守着,自动化收益体现不出来。
砂锡矿和脉锡矿混着配置也是常见问题。砂锡矿的自动化重点在洗矿水量、多路分配和中矿循环量,脉锡矿重点在磨矿细度、分级效率和返砂比,两套系统的监控对象和调节手段完全不同,配置没有针对性,投了钱效果出不来。
技术原理与核心逻辑
锡矿选矿厂自动化的技术逻辑,是把影响回收率和产能的关键参数实时测准、把可调的执行机构接进控制系统、把调节规则按工艺要求设定,让工况波动在最短时间内被纠正,减少人工巡检和经验调节的滞后。
自动化改造的四个层次。第一层是检测层。按工艺段确定必须监控的参数:砂锡矿的洗矿水量和矿浆浓度、筛分各路的流量分配、跳汰机给矿量和床层状态、中矿循环量、浓缩机回水流量和浊度;脉锡矿的磨机给矿量、磨矿浓度、分级溢流细度、返砂比、旋流器压力。取源点位置按工艺要求定,矿浆类参数要防堵防磨,仪表选型和维护方案同步考虑。
第二层是执行层。泵改变频或加调节阀、给矿机改变频、水量加调节阀、跳汰冲程冲次改可调,执行机构可调是自动化能控的前提。执行机构不可调,检测层测得再准也控不了。
第三层是控制层。按工艺段设调节回路:洗矿水量按给矿量和含泥量联动调节,筛分各路流量按设定比例自动分配,跳汰给矿量按床层状态调节,中矿循环量超限自动调整返回比例,磨矿浓度和分级溢流细度联动调节给矿量和水量。调节规则按工艺要求设定,参数整定在调试阶段完成。
第四层是管理层。集中控制画面把各段参数、设备状态、报警信息集中显示,历史数据可追溯,班次报表自动生成。管理层的价值在工况波动时快速定位哪一段出了问题,以及为工艺参数优化提供数据支撑。
自动化改造的前置条件是流程本身稳定。流程没跑顺、设备工况时好时坏,自动化系统只能被动跟随波动,调节效果有限。改造顺序是先做流程考查和瓶颈整改,流程稳定后再上自动化,顺序倒了钱花两遍。
砂锡矿自动化改造的重点是洗矿水量联动、多路分配自动调节、中矿循环量监控和浓缩回水分路控制。脉锡矿重点是磨矿浓度与细度联动、返砂比调节、旋流器压力监控和中矿再磨回路控制。两类矿型共用的是集中控制平台、关键设备状态监测和报警系统。
工艺流程说明
砂锡矿自动化改造按流程段展开。
给矿段监控给矿量和给料机运行状态,给料机改变频,给矿量按下游洗矿能力设定上限,超限自动降速。
洗矿段监控洗矿水量、冲洗水压力和矿浆浓度,水量按给矿量和含泥量联动调节,冲洗水压力低于设定值时报警,防止脱泥不彻底。
筛分脱泥段监控各路流量分配和筛面运行状态,分配器加调节阀或改用可调分料装置,各路流量按设定比例自动分配,某路堵塞时报警并调整。
粗选段监控跳汰机给矿量、冲程冲次和床层状态,给矿量按床层状态调节,冲程冲次按给矿粒度和浓度设定,床层异常时报警。
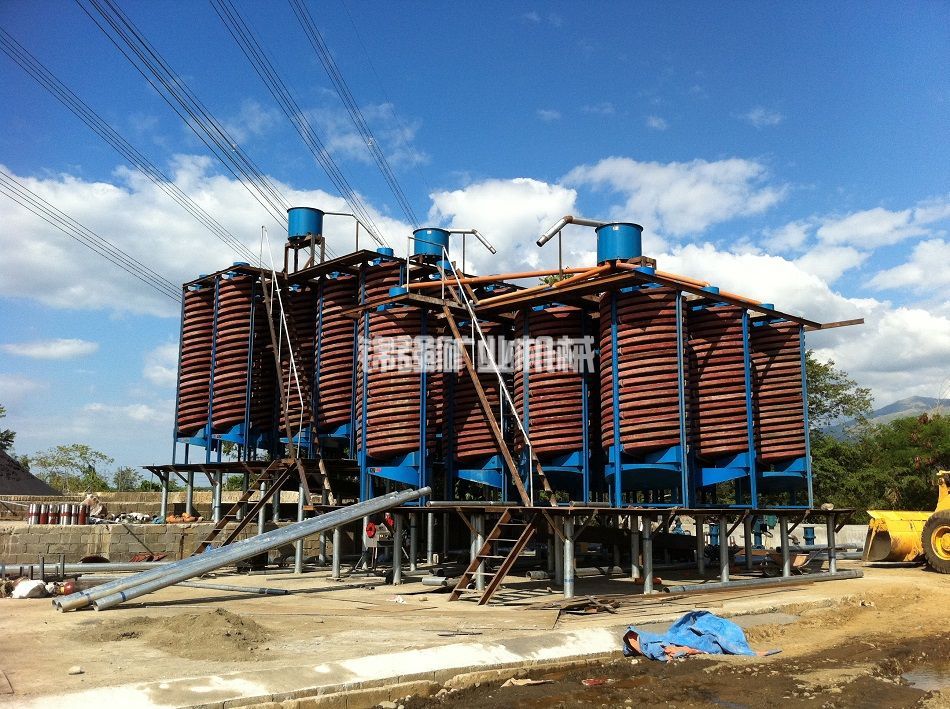
细粒预富集段监控螺旋溜槽或离心选矿机给矿浓度和冲洗水量,浓度超限自动调整,冲洗水量按给矿量联动。
精选段监控摇床给矿浓度和给矿量分配,多台摇床的给矿管路加调节装置,各台浓度按设定值自动平衡。
中矿再处理段监控中矿循环量和再选设备运行状态,循环量超设计范围时自动调整返回比例,再磨设备运行参数超限报警。
水循环段监控浓缩机回水流量、浊度和回水池液位,回水按分路需求自动分配,液位低时自动减量或补新水,浊度超限报警。
控制段设集中控制平台,各段参数、设备状态、报警信息集中显示,历史数据存储,班次报表自动生成。
脉锡矿自动化改造在前端增加破碎磨矿段监控。破碎段监控给矿量、破碎机负荷和皮带运行状态;磨矿段监控磨机给矿量、磨矿浓度、分级溢流细度、返砂比和旋流器压力,磨矿浓度与细度联动调节给矿量和水量,返砂比超限自动调整分级设备参数。重选段监控内容与砂锡矿相近,按脉锡矿粒度特点调整设定值。
方案对比
| 对比维度 | 仪表堆砌式改造 | 按工况需求的自动化改造 |
|---|---|---|
| 检测配置 | 按设备台数铺开 | 按关键参数确定取源点 |
| 执行机构 | 不可调或部分可调 | 泵阀给矿机改可调 |
| 控制回路 | 只看不控或少控 | 按工艺段设调节回路 |
| 流程前置条件 | 不考查直接上 | 先整改瓶颈再上自动化 |
| 岗位调整 | 人还在原地守 | 岗位合并、集中值守 |
| 收益体现 | 画面好看,指标不动 | 回收率稳定、产能提升、人工下降 |
| 投入产出 | 容易算偏 | 按增量收益核算 |
设备配置
| 自动化模块 | 砂锡矿配置内容 | 脉锡矿配置内容 | 配置依据 |
|---|---|---|---|
| 给矿监控 | 给矿量检测、给料机变频 | 给矿量检测、给料机变频 | 给矿均匀性 |
| 洗矿监控 | 水量、水压、浓度检测加调节阀 | 视含泥量选配 | 脱泥效果与水量联动 |
| 破碎监控 | 一般不含 | 给矿量、负荷、皮带状态监测 | 破碎段稳定运行 |
| 磨矿分级监控 | 一般不含 | 浓度、细度、返砂比、旋流器压力监测加联动 | 磨矿细度稳定 |
| 筛分分配监控 | 各路流量检测加调节阀或可调分料 | 振动筛或分级机状态监测 | 分配均匀性 |
| 粗选监控 | 给矿量、冲程冲次、床层状态 | 跳汰或螺旋溜槽参数监测 | 床层稳定 |
| 精选监控 | 给矿浓度、分配调节 | 摇床给矿浓度与分配 | 精矿品位稳定 |
| 中矿监控 | 循环量检测加返回比例调节 | 再磨回路参数监测加调节 | 中矿循环闭合 |
| 水循环监控 | 回水流量、浊度、液位加分路调节 | 回水流量、浊度、液位加分路调节 | 回水率与峰值工况 |
| 控制平台 | 集中控制加历史数据加报表 | 磨矿细度监测加集中控制 | 集中管理与追溯 |
技术参数参考
| 参数项 | 监控要求 | 备注 |
|---|---|---|
| 洗矿水量 | 实时检测,按给矿量与含泥量联动 | 防堵防磨取源点 |
| 各路流量分配 | 按设定比例自动调节 | 分配器可调是前提 |
| 跳汰给矿量与床层 | 实时检测,超限调节与报警 | 床层状态间接判断 |
| 中矿循环量 | 实时监控,超设计范围自动调整返回比例 | 自动化改造核心项 |
| 磨矿浓度与细度 | 联动调节给矿量与水量 | 脉锡矿重点 |
| 返砂比 | 超限自动调整分级设备参数 | 脉锡矿重点 |
| 回水流量与浊度 | 实时检测,分路自动分配 | 峰值工况保障 |
| 执行机构可调率 | 关键泵阀给矿机可调 | 能控的前提 |
| 集中控制点位 | 按工艺段覆盖关键参数 | 报警与历史数据 |
投资回报与经济分析
| 收益与费用项 | 自动化改造特征 | 说明 |
|---|---|---|
| 回收率稳定收益 | 关键参数响应速度提升 | 减少人工调节滞后 |
| 产能提升收益 | 峰值工况自动调节 | 减少降量运行 |
| 人工下降收益 | 岗位合并、集中值守 | 按岗位调整方案核算 |
| 仪表与执行机构投入 | 按关键参数配置 | 不按设备台数铺开 |
| 控制系统投入 | 集中控制平台加调试 | 按点位和回路数核算 |
| 流程整改投入 | 前置条件,先改瓶颈 | 与自动化分开核算 |
| 投资回收期 | 三项收益对比投入 | 按增量算账 |
自动化改造的经济性不在控制系统报价低,而在三项收益能否覆盖投入。回收率稳定收益来自关键参数响应速度提升,产能提升收益来自峰值工况自动调节减少降量,人工下降收益来自岗位合并。仪表和执行机构按关键参数配置,不按设备台数铺开,投入才可控。流程整改是前置条件,与自动化分开核算,流程没跑顺就上自动化,钱花两遍。品位是死的,方案是活的,自动化账要按增量收益算。
案例参考
湖南某砂锡矿选厂,原洗矿水量靠人工阀门调节,给矿量一变水量跟不上,脱泥效果时好时坏;跳汰给矿分配不均,峰值时床层压死降量;中矿返回粗选无监控,循环量逐年攀升。自动化改造按工况需求配置:洗矿水量加调节阀并与给矿量联动,筛分各路加流量检测和可调分料,跳汰给矿量按床层状态调节,中矿循环量加检测并设返回比例自动调整,浓缩回水分路加液位和浊度监控,集中控制平台覆盖关键参数。改造后洗矿脱泥稳定性提升,峰值降量减少,中矿循环量控制在设计范围内,操作岗位合并为集中值守。现场经验是执行机构可调是前提,泵阀不改可调,控制系统装了也控不了。
常见技术问题
问:锡矿选矿厂自动化改造,第一步做什么。
答:先做流程考查和瓶颈整改,确认流程本身稳定、设备工况可控,再定自动化配置。同时核实现有泵阀给矿机哪些可调、哪些要改,执行机构可调是自动化能控的前提。流程没跑顺就上自动化,等于把不稳定工况固化下来,钱花两遍。
问:砂锡矿和脉锡矿的自动化重点差在哪里。
答:砂锡矿重点在洗矿水量联动、筛分多路分配自动调节、跳汰给矿与床层监控、中矿循环量监控和浓缩回水分路控制;脉锡矿重点在磨矿浓度与细度联动、返砂比调节、旋流器压力监控和中矿再磨回路控制。两类矿型共用集中控制平台、关键设备状态监测和报警系统,但监控对象和调节规则按矿型定。
问:自动化改造的仪表和执行机构怎么配,是不是越多越好。
答:按关键参数配,不按设备台数铺开。先确定哪些参数影响回收率和产能、哪些环节必须自动调节,再定取源点和执行机构。仪表多了维护跟不上,数据漂移反而没人信;执行机构不可调,检测再准也控不了。配置按工况需求,投入才可控。
问:自动化改造的收益怎么核算。
答:按三项增量收益算:回收率稳定带来的金属增量、峰值工况自动调节减少降量带来的处理量增量、岗位合并带来的人工下降,三项加总对比仪表、执行机构、控制系统和调试的投入,算投资回收期。流程整改投入单独核算,不与自动化混在一起。只算控制系统报价不算收益,或者只算人工不算回收率和产能,账都会算偏。
结论与建议
锡矿选矿厂自动化改造的顺序是:先做流程考查和瓶颈整改,确认流程稳定,再核实现有执行机构可调性,按工艺段确定必须监控的关键参数和必须自动调节的回路,配置仪表、执行机构和集中控制平台,调试阶段完成参数整定和岗位调整。砂锡矿重点配洗矿水量联动、多路分配调节、中矿循环量监控和浓缩回水分路,脉锡矿重点配磨矿浓度与细度联动、返砂比调节和中矿再磨回路控制。自动化改造的收益按回收率稳定、产能提升和人工下降三项增量核算,投入按关键参数配置不按设备台数铺开。执行机构可调是能控的前提,流程稳定是自动化生效的前提,两个前提不满足,改造效果有限。
将您的矿石数据发给我们,获取定制方案。
 免费设计方案
 24h工程师派遣
为了更好的为您服务,在此可留下您的需求,例如:处理物料、产量、成品要求,会有专业的产品经理给您回复!
版权所有:锦强矿机 赣ICP备07500521号-7
 产品中心
免费获取报价与方案
电话/微信 19914754015