
 在线留言






免费获取报价与方案
电话/微信 19914754015


炉渣分选这件事,传统做法靠固定的筛孔、固定的磁场、固定的转速,渣性一变就得停机调参数,调完还得试,试了不行再调。智能分选系统要解决的就是这个被动局面:让设备自己感知来料的变化,自己调参数,把人的经验变成设备会做的动作。这套系统不是换一台更贵的设备,是在现有分选设备上加感知、加判断、加执行,让分选段从“人盯着调”变成“系统自己稳”。下面说清楚智能分选系统包含什么、能解决什么问题、怎么落地、哪些地方容易踩坑。
先说三个重点。智能分选的核心是感知加反馈,没有在线检测的智能分选是伪智能。智能化的价值在稳定产品质量和减少人工干预,不是替代工艺设计,工艺路线不对,再智能的设备也分不好。上智能分选系统要算账,投资和运行成本跟人工成本、产品合格率提升带来的收益比,划得来再上。
感知层。在线检测仪表是智能分选的基础。给料量用皮带秤测,料层厚度用超声波或者雷达测,矿浆浓度用密度计测,铁精粉品位用在线磁测或者X荧光分析仪测,尾渣铁含量用在线检测,有色金属分选后的金属含量用传感器测。检测点不用铺满全线,卡在分选段的关键节点上就够。
判断层。控制系统根据检测数据判断当前工况,跟设定值比,偏差大了就调。判断逻辑不复杂,难在知道调哪个参数、调多少。比如给矿浓度高了,磁选机滚筒转速要降;给矿量大了,筛子振幅要加;铁精粉品位掉了,磁选场强或者给矿浓度要查。这些逻辑固化在PLC或者上位机里,替代操作工的经验判断。
执行层。变频器、电动调节阀、气动执行机构,把判断层的指令变成设备的动作。给料机变频调给料量,磁选机滚筒变频调转速,振动筛变频调振幅频率,泵变频调流量,阀门调开度。执行机构要可靠,执行不到位,判断再准也白搭。
数据层。运行数据存储、趋势分析、报警记录。数据积累久了,能看出窄口出现的规律、易损件寿命的规律、渣性变化的规律。数据是智能分选系统持续优化的依据,没有数据积累的智能系统是死的。
远程监控层。有条件的上远程监控,厂家能远程看运行数据,故障时远程指导。远程监控不是必需,但对售后响应有帮助。
稳定产品质量。人工调参数,操作工的水平、状态、责任心影响产品质量。智能系统按设定值自动调,产品质量波动小。铁精粉品位、尾渣铁含量、成品含泥量这些指标,智能系统能稳在设定范围附近。
减少人工干预。分选段的操作工不用一直盯着电流表和皮带,系统自动调。人从操作变成监控,看趋势、处理报警、做检修,劳动强度降下来,对操作工经验的依赖也降下来。
快速响应渣性变化。渣性变了,人工调参数要试、要等、要看效果,智能系统按检测数据快速调,响应快。换渣种、换批次的时候,智能系统能缩短调整时间,减少不合格产品。
积累运行数据。数据积累下来,能分析设备状态、优化参数、预测易损件更换。数据是长期优化的基础,人工操作很难系统记录这些。
智能分选不能解决什么问题也要说清楚。工艺路线不对,智能系统分不好。洗选脱泥没做好,铁粒子裹着泥膜,磁选机再智能也吸不牢。破碎解离不充分,铁和渣分不开,智能分选也分不好。智能分选是在工艺正确的基础上提效率,不是替代工艺设计。
第一步,先把基础自动化做好。给料机、破碎机、洗矿机、磁选机滚筒配变频,泵和阀门配电动或者气动执行机构,设备能远程调,智能系统才有执行手段。基础自动化没做好的,先补自动化,别急着上智能。
第二步,加在线检测。分选段的关键节点加检测仪表,给料量、料层厚度、矿浆浓度、铁精粉品位、尾渣铁含量。检测仪表选可靠的,精度够用就行,不必追求最高精度。检测仪表要定期校准,校准跟不上,数据不准,智能系统判断就错。
第三步,固化判断逻辑。把操作工的经验变成控制逻辑,什么工况调什么参数、调多少、调完看什么反馈。逻辑先在PLC里做简单的,跑一段时间看效果,再优化。逻辑不要太复杂,太复杂了调试难、维护难。
第四步,做数据平台。运行数据存储、趋势显示、报警记录。数据平台不用一上来就做大,先把关键数据存下来、能看趋势、能查历史,够用。数据积累多了再上分析功能。
第五步,培训和调整。操作工学会看数据、处理报警、判断系统什么时候需要人工介入。智能系统不是全自动无人值守,人还是要盯着,处理异常。培训跟不上,智能系统用不好。
落地的节奏建议分步走。先做基础自动化和关键检测点,跑顺了再加逻辑和數據平台。一步到位上全套智能系统,调试复杂、投资大、风险高。分步走,每一步见效再走下一步。
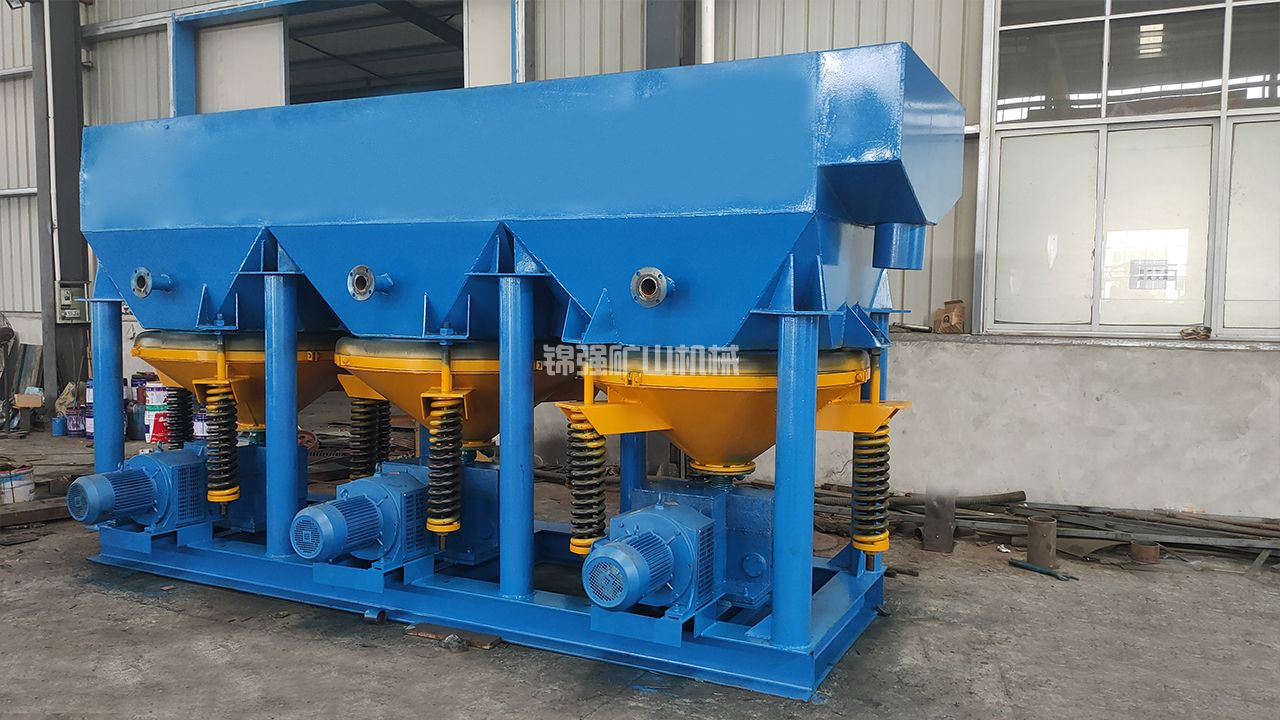
在线品位检测。铁精粉品位在线检测用磁测或者X荧光,磁测响应快、成本低但精度受物料状态影响,X荧光精度高但投资大、维护要求高。选哪种按精度要求和预算定。尾渣铁含量在线检测用磁测或者取样化验,取样化验滞后大,在线检测响应快。
矿浆浓度在线检测。密度计或者浓度计,安装在浓缩机底流或者磁选机给矿管上。浓度检测的精度影响磁选机转速调节的准确性,选可靠的仪表。
料层厚度检测。超声波或者雷达,安装在振动筛或者皮带上方。料层厚度是判断给料量和筛分负荷的依据,检测要避开物料飞溅和粉尘干扰。
控制逻辑。简单PID或者规则控制,按偏差调参数。复杂一点的用模糊控制或者模型预测,按多个检测数据综合判断。逻辑复杂度按实际需求定,简单的逻辑能解决问题就不用复杂的。
执行机构。变频器选可靠的品牌,执行机构选响应快、精度够的。执行机构是智能系统的手脚,手脚不灵,大脑再聪明也白搭。
数据通信。检测仪表、PLC、上位机之间的通信协议要统一,数据传得稳、传得快。通信不稳定,数据断断续续,智能系统判断就错。
第一个坑是重智能轻工艺。以为上了智能系统就能解决分选效果不好的问题,实际工艺路线不对、洗选脱泥没做好、破碎解离不充分,智能系统也分不好。上智能系统之前先把工艺问题解决掉。
第二个坑是检测仪表不可靠。在线检测仪表在炉渣工况下容易受粉尘、水分、振动干扰,精度下降、故障率高。选仪表的时候问清楚在类似工况下的使用情况,选可靠性好的。仪表定期校准,校准跟不上数据不准。
第三个坑是执行机构不到位。变频器、调节阀、执行机构选便宜的,响应慢、精度差、故障率高,智能系统的指令执行不到位。执行机构选可靠的,这是智能系统见效的基础。
第四个坑是逻辑太复杂。控制逻辑做得复杂,调试难、维护难,运行中出了问题查不清楚。逻辑从简单做起,能解决问题就行,别追求大而全。
第五个坑是培训跟不上。操作工不会看数据、不会处理报警、不知道什么时候该人工介入,智能系统用不好。培训要覆盖数据怎么看、报警怎么处理、异常怎么判断,培训完有考核。
第六个坑是投资回收算不清。智能分选系统投资不小,回收靠人工成本降低和产品合格率提升。算账的时候把投资、运行成本、人工节省、合格率提升的收益算清楚,划得来再上。划不来的项目,先把基础自动化和工艺做好,智能分选缓一缓。
投资包括检测仪表、控制系统、执行机构、数据平台、调试培训。检测仪表和进口品牌的控制系统占大头,执行机构的变频器和调节阀也不少。
运行成本包括仪表校准和维护、控制系统维护、执行机构维修、数据平台运维。智能系统的运行成本比传统系统高一些,仪表和执行机构需要定期维护。
收益来自几块。人工成本降低,分选段的操作工可以减少或者兼岗。产品合格率提升,铁精粉品位稳定、尾渣铁含量降低,卖价好、回收多。响应速度快,换渣性时调整时间短,不合格产品少。设备寿命延长,参数稳,设备不在恶劣工况下跑,磨损慢。
算账的时候把几块收益加起来,跟投资和运行成本比。回收期在合理范围内的项目,智能分选划得来。回收期太长的,先做基础自动化和关键检测点,智能分选分步上。
第一看工艺基础。工艺路线对不对,洗选脱泥、破碎解离做到位没有,工艺问题没解决就上智能,钱花得冤。
第二看检测点配置。关键节点有没有检测仪表,仪表选型可不可靠,校准和维护方案有没有。没有可靠检测的智能系统是伪智能。
第三看执行机构。变频器、调节阀、执行机构配没配,选型可不可靠,响应速度和精度够不够。
第四看控制逻辑。逻辑解不解决实际问题,复杂度合不合理,调试和维护方案有没有。
第五看数据平台。数据存不存、趋势能不能看、报警有没有、历史能不能查。数据平台不用大,够用就行。
第六看培训和售后。操作工培训方案有没有,厂家售后响应快不快,远程监控配没配。
第七看经济性。投资和运行成本算没算,收益估算有没有依据,回收期合不合理。
炉渣智能分选系统,核心是感知加反馈、工艺为基础、执行要可靠、逻辑从简、培训跟上。这套做下来,分选段的稳定性和效率才提得上去。如果你正在考虑上智能分选,先把工艺问题和基础自动化解决掉,从关键检测点和简单逻辑做起,跑顺了再扩展,比一步到位上全套稳妥。
 免费设计方案
 24h工程师派遣
为了更好的为您服务,在此可留下您的需求,例如:处理物料、产量、成品要求,会有专业的产品经理给您回复!
版权所有:锦强矿机 赣ICP备07500521号-7
 产品中心
免费获取报价与方案
电话/微信 19914754015